无锡精密机械加工:从零件到夹具,读懂精密制造的关键环节
在长三角制造业版图中,无锡一直占据着特殊的位置。这里既有深厚的工业基础,又聚集了大量整机厂与配套企业,形成了从原材料供应到精密加工、再到装配检测的完整链条。对于需要无锡精密机械加工服务的企业来说,理解这一环节的技术要点与协作逻辑,往往比单纯比价更能决定项目成败。本文从加工工艺、工装夹具、质量检测等角度展开,帮助采购与技术人员建立更清晰的判断标准。
无锡精密机械加工为何成为区域配套的刚需
无锡及周边聚集了汽车零部件、纺织机械、环保设备、包装机械、医疗器械、自动化装备等众多行业。这些行业的共同点是:整机性能高度依赖零部件的尺寸精度与一致性。一台自动化设备如果导轨安装面的平面度超差,整机运行就会出现爬行与振动;一套食品包装线的传动件如果配合间隙失控,就会带来磨损加快与停机风险。
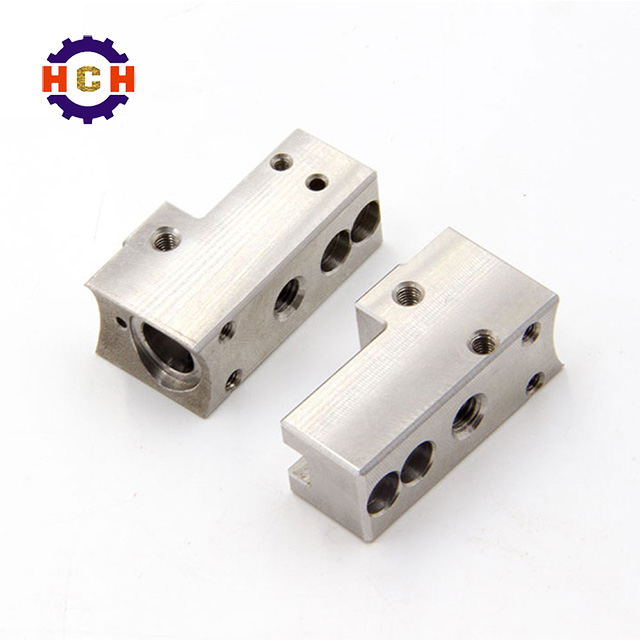
正因如此,精密零件加工不再是简单的“按图切削”,而是需要加工方理解零件的功能场景。无锡本地加工企业长期服务于多品种、中小批量的订单结构,逐渐形成了柔性排产、快速换型的能力,这也是非标零件加工需求在这里集中释放的原因之一。
精密机械零件的加工工艺路线怎么选
一个精密机械零件从毛坯到成品,通常要经过粗加工、半精加工、精加工、热处理与表面处理等多道环节。工艺路线的合理性,直接决定成本与交期。
- 数控车床加工:适合轴类、盘类、套类回转体零件,如传动轴、法兰、衬套、连接件。车削的圆度与同轴度控制较为稳定,批量一致性也好。
- CNC加工定制:适合箱体、板类、异形结构件,尤其是多面加工、孔系位置精度要求高的零件。三轴、四轴、五轴设备的选型要结合零件特征面数量来判断。
- 磨削与精整:对表面粗糙度与尺寸公差要求严格的零件,如精密模具配件、导向件、定位销,往往需要在淬火后进行精磨。
- 线切割与电火花:适合硬质材料、窄缝、清角等常规切削难以完成的部位,常见于工装夹具设计与模具镶件加工。
实际生产中,工艺路线并非越复杂越好。有经验的工艺人员会优先考虑装夹次数、基准统一与变形控制,避免“精度堆设备”的浪费。
工装夹具设计:容易被低估的精度源头
很多加工误差并非来自机床本身,而是来自装夹。薄壁件夹紧力过大就会产生弹性变形,松开后回弹;异形件定位基准不明确,批次之间就会漂移。因此,工装夹具设计是精密加工能力的重要组成部分。
合理的夹具设计通常遵循几条原则:定位基准与设计基准尽量重合;采用多点浮动支撑减少薄壁变形;对批量件使用快速夹紧结构提升换件效率;对高精度件预留微调机构。对于机械零部件定制项目,夹具往往需要与工艺方案同步评审,而不是等图纸下发后才临时补做。
质量检测如何支撑精密加工的可信度
精密加工的说服力最终落在数据上。常见检测手段包括三坐标测量、影像测量、粗糙度仪、硬度计、圆度仪以及专用检具。对于精密模具配件与关键配合件,首件检验、巡检与终检三道关口缺一不可。
值得关注的是检测基准的传递。如果加工现场与检测环节使用不同基准,数据就会出现争议。成熟的做法是在工艺文件中明确基准体系,并在关键工序后安排中间检验,把问题拦截在精加工之前,而不是成品阶段返修。
材料与热处理对精密加工的影响
不同材料在切削性能、变形倾向与热处理响应上差异明显。铝合金切削轻快但易粘刀,需要合适的刀具涂层与冷却;不锈钢加工硬化倾向强,进给参数不当会加剧刀具磨损;45号钢、40Cr、Cr12MoV、SKD11等材料在淬火后的尺寸变化,需要在粗加工阶段预留余量。
对于要求耐磨的精密机械零件,渗碳淬火、氮化、调质等工艺的选择要结合服役条件。加工方若能提前参与材料与热处理方案讨论,往往能减少试制轮次。
选择无锡精密机械加工供应商的实用建议
- 看设备结构与精度等级,而不仅是设备数量;关注是否有稳定的四轴、五轴及磨削能力。
- 询问工艺评审流程:是否在报价阶段就提出基准、装夹与检测方案。
- 了解检测能力:三坐标量程与精度、是否具备粗糙度与硬度检测手段。
- 确认批量适应能力:中小批量换型是否顺畅,交期承诺是否有排产依据。
- 考察行业经验:是否服务过与自身产品结构相近的领域,如自动化设备、包装机械、医疗器械等。
天苏精密机械立足无锡,围绕无锡精密机械加工、精密零件加工、CNC加工定制、工装夹具设计等方向,为不同行业客户提供从工艺评审到成品交付的配套服务。对于正在寻找稳定加工伙伴的企业而言,把技术细节谈透,往往比单纯压缩单价更能带来长期收益。
结语
精密制造没有捷径,精度来自基准的统一、工艺的克制与检测的严谨。理解无锡精密机械加工背后的这些环节,采购方才能更准确地评估供应商能力,也才能在图纸之外,与加工方形成真正有效的协作。